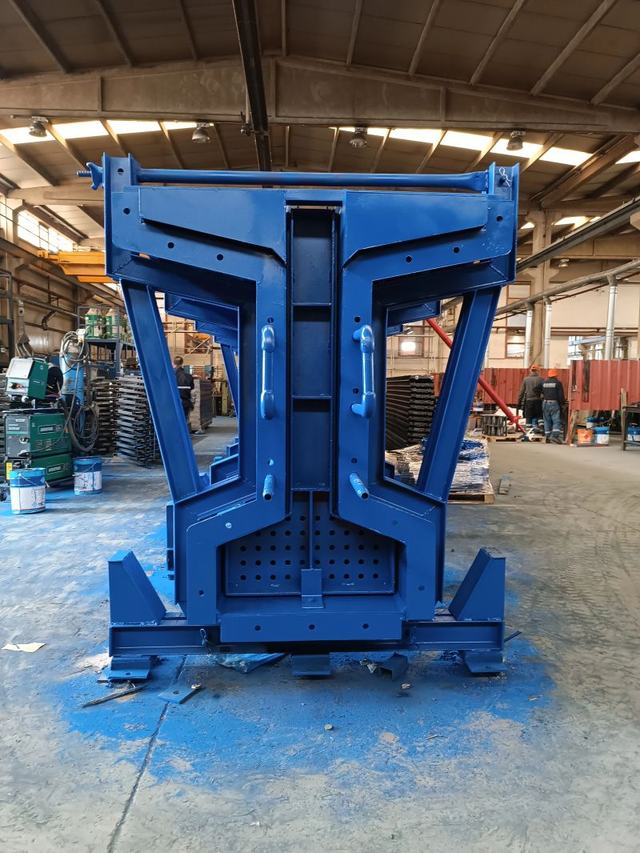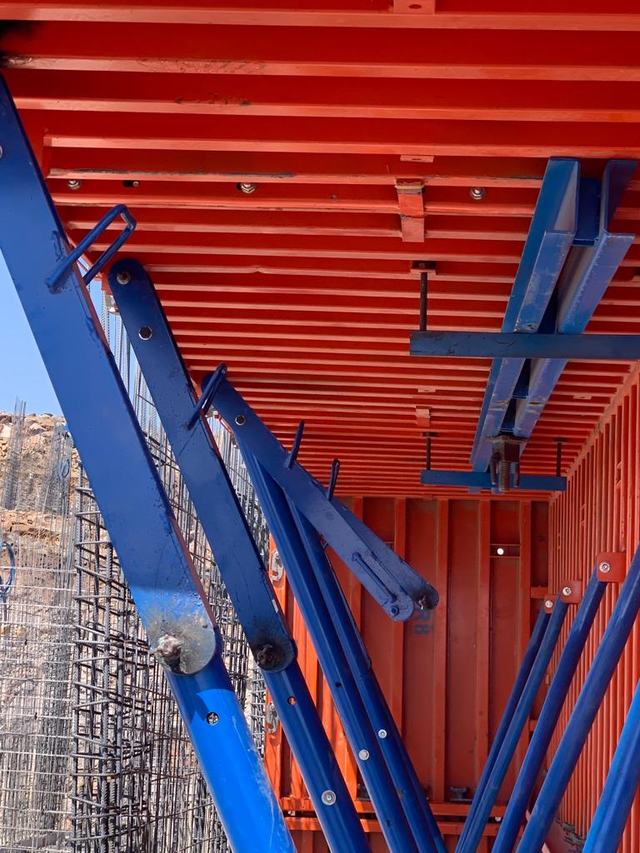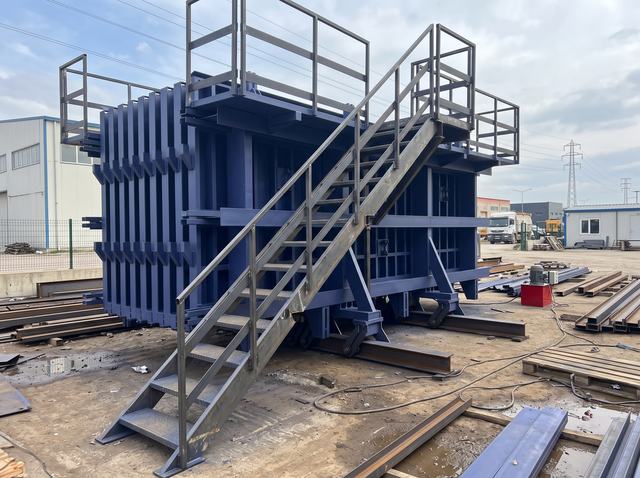
Çelik kalıbın ömrünü belirleyen şey çeliğin kalitesi değil, her döküm sonrası yapılan on dakikalık iştir. Aynı kalıp, bakımı yapıldığında 2.000 çevrim verir; yapılmadığında 400. dökümde yüzey bozar.
Döküm sonrası temizlik
Beton, kalıptan sertleşmeden alınır. Priz almış beton artıkları kazımayla sökülür ve bu kazıma temas yüzeyini çizer.
- Kalıp sökülür sökülmez yüzeyi plastik veya tahta spatula ile sıyır.
- Köşe ve gergi deliği çevresini özellikle kontrol et — birikme buradan başlar.
- Basınçlı su kullanılacaksa ucu panele dik tutma, 30–45° ile çalış; dik akış kaplamayı kaldırır.
- Çelik tel fırça yalnız noktasal pasa, asla geniş yüzeye uygulanmaz.
Kalıp yağı: az ve eşit
En sık görülen hata fazla yağ kullanmaktır. Fazla yağ:
- Beton yüzeyinde lekelenme ve renk farkı yapar
- Yüzeyde tozlanma (dusting) oluşturur
- Donatı aderansını düşürür
Doğru uygulama: yağ püskürtülür, sonra bezle silinir. Yüzeyde ıslak parlaklık değil, mat bir film kalmalı. Ortalama tüketim 20–40 m²/litre aralığındadır; litre başına 10 m² çıkıyorsa fazla kullanılıyor.
Yağ tipi de önemli: kür buharı kullanılan prekast kalıplarda ısıya dayanıklı, emülsiyon bazlı ürün gerekir; soğuk döküm yağı buharda yanar ve yüzeyde iz bırakır.
Gergi, menteşe ve kilit bakımı
Bu parçalar kalıbın hareketli kısmıdır ve ilk yorulan yerdir.
| Parça | Kontrol | Sıklık |
|---|---|---|
| Gergi çubuğu dişi | Diş ezilmesi, eğilme | Her döküm |
| Gergi somunu / plakası | Çatlak, aşınma | Haftalık |
| Menteşe pimi | Ovalleşme, boşluk | Haftalık |
| Kilit mandalı | Tam kapanma | Her döküm |
| Kriko mili | Diş temizliği, yağlama | Haftalık |
| Tekerlek yatağı | Dönme serbestliği | Aylık |
Boşluk yapan menteşe pimi, panelin ek yerinde kademe demektir; beton yüzeyinde çizgi olarak görünür. Pim 1 mm boşluk yaptıysa değiştirilir, kaynakla doldurulmaz.
Deformasyon kontrolü
Panel düzlüğü her 100–150 dökümde ölçülür:
- 2 m'lik mastar panele dayanır, boşluk mastar takozla ölçülür.
- Tipik kabul sınırı 2 m'de 2 mm'dir; brüt beton isteniyorsa 1 mm.
- Şişme varsa önce gergi aralığı ve döküm hızı sorgulanır; panel suçlu değil, yük fazladır.
- Lokal şişme ısıtıp düzeltmeyle alınabilir; yaygın şişme panelin güçlendirilmesini gerektirir.
Kalıp köşegenleri de ölçülür. Köşegen farkı, elemanın dikdörtgenliğini doğrudan bozar; vinçle kaldırma sırasında çarpma olmuşsa ilk kontrol edilecek şey budur.
Kaplama ve pas
- Pas, temas yüzeyinde beton rengini değiştirir; sadece estetik değil kalite sorunu.
- Astar kalkmış bölgeler aynı sistemle rötuşlanır; farklı boya üst üste gelirse yüzey pul pul atar.
- Kalıp uzun süre boş kalacaksa temas yüzeyi ince yağ filmiyle kapatılır.
Kış ve uzun süreli saklama
- Kalıbı yıka, kurut.
- Temas yüzeyine koruyucu yağ sür.
- Yere doğrudan koyma — takoz üstüne al, su birikmesini engelle.
- Gergi, pim ve kilitleri sök, yağlı bezle sarıp etiketleyerek ayrı sakla; kalıpla birlikte açıkta bırakılan küçük parçalar kaybolur ya da paslanır.
- Üstünü hava alacak şekilde ört; sıkıca kapatılan branda altında terleme olur ve pas hızlanır.
Donmuş betonla döküm sonrası
Soğukta döküm yapıldıysa söküm sırasında beton kalıba daha sıkı tutunur. Bu durumda kalıbı zorla çekmek panel ek yerlerini açar. Doğru yol: krikolarla kademeli ayırma, gerekirse ılık su ile yüzeyi gevşetme.
Haftalık kontrol listesi
- Temas yüzeyinde beton birikmesi yok
- Yağ tüketimi normal aralıkta
- Tüm gergi delikleri temiz ve dişler sağlam
- Menteşe ve kilitlerde boşluk yok
- Krikolar serbest dönüyor, dişler yağlı
- Kaynaklarda çatlak izi yok (özellikle makas–panel birleşimi)
- Kaldırma kancaları ve kulakları deforme değil
- Panel düzlüğü sınır içinde
Özetle
Çelik kalıp bakımı pahalı bir iş değil; düzenli olması gereken bir iş. Döküm sonrası temizlik, doğru miktarda kalıp yağı ve hareketli parçaların haftalık kontrolü kalıbın ömrünü iki katına çıkarır. Buna karşılık ihmal, kendini en kötü yerde — teslim edilecek elemanın yüzeyinde — gösterir.
BU YAZIDA GEÇEN ÜRÜN GRUPLARI
Projenize uygun kalıp kurgusunu birlikte çıkaralım.
TEKLİF İSTE