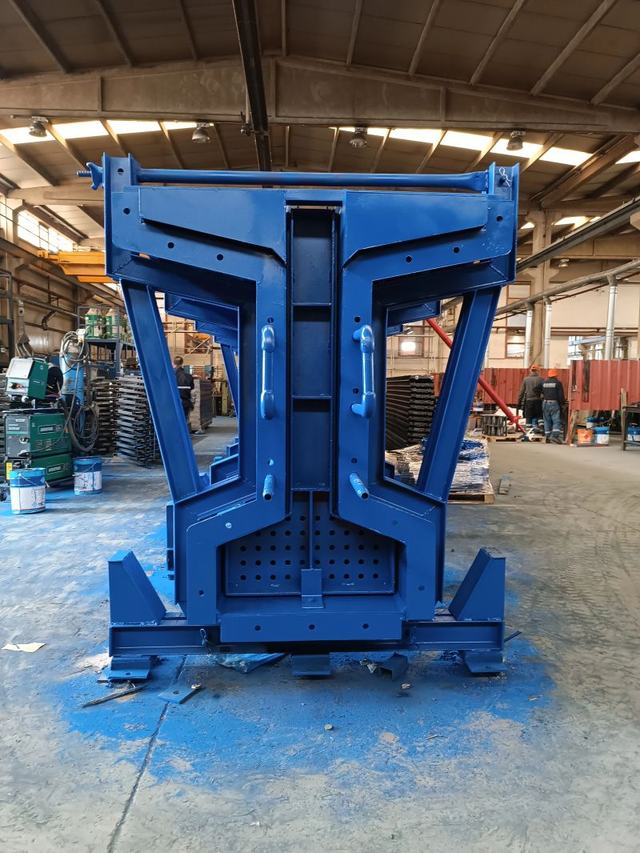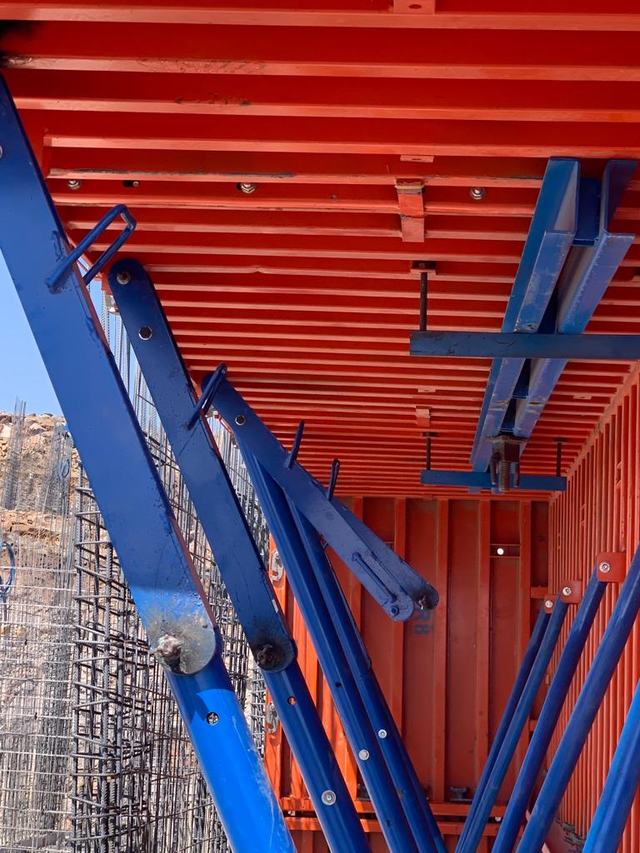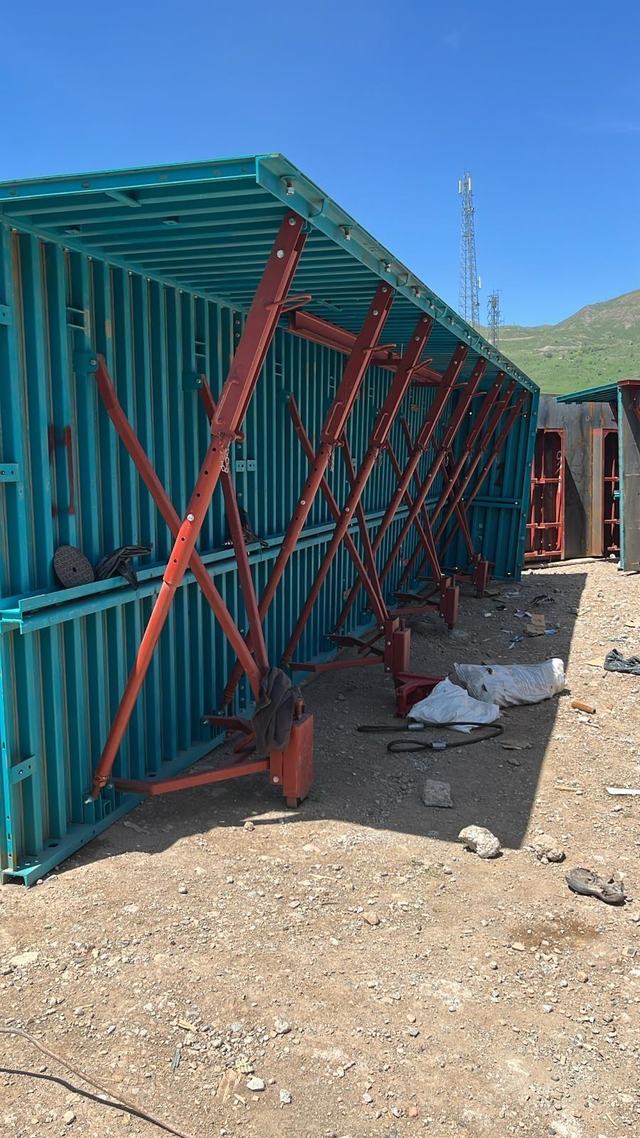
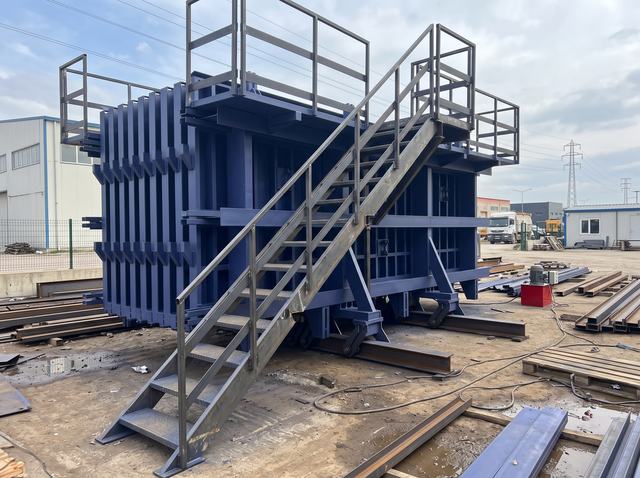
Batarya kalıbı, prekast duvar ve döşeme panellerini düşey konumda, yan yana dizili bölmelerde üreten kalıp sistemidir. Tek bir kalıp gövdesinde 6 ile 12 arasında bölme bulunur; her bölme bir panel döker. Aynı fabrika alanında yatay masa kalıpla üretilenin birkaç katı panel çıkar.
Çalışma mantığı
Kalıp, raylar üzerinde hareket eden düşey panellerden oluşur. Paneller birbirine yaklaştığında aralarında panel kalınlığında boşluklar kalır; beton bu boşluklara üstten dökülür.
Önemli olan nokta: panelin iki yüzü de çelik kalıba temas eder. Masa kalıpta üst yüz serbesttir ve mala ile düzeltilir; batarya kalıpta iki yüz de kalıp yüzeyi kalitesinde çıkar. Bu, iki yüzü görünen veya ince toleranslı panellerde belirleyici bir avantajdır.
Çevrim adımları
- Açma — paneller hidrolik ya da vidalı mekanizmayla birbirinden ayrılır, bölmeler erişilebilir hâle gelir.
- Temizlik ve yağ — temas yüzeyleri sıyrılır, ince kalıp yağı uygulanır.
- Kenar kalıpları — panel ölçüsünü veren manyetik ya da vidalı kenar profilleri yerleştirilir. Ölçü değişikliği bu profillerin yerinden yapılır; kalıp gövdesi değişmez.
- Donatı ve ankastre — hasır donatı, kaldırma ankrajları, elektrik boruları ve pencere boşluk kutuları konur.
- Kapatma — paneller sıkıştırılır; gergi sistemi beton basıncına göre kilitlenir.
- Döküm — beton üstten, bölme bölme dökülür. Kıvam önemlidir: batarya kalıpta genellikle akıcı kıvam veya SKB kullanılır, çünkü dar ve derin boşlukta vibrasyon sınırlıdır.
- Kür — paneller arasındaki kanallardan buhar veya sıcak su geçirilir. Isı doğrudan kalıp sacından betona geçtiği için kür çok verimlidir.
- Açma ve kaldırma — erken dayanım alındığında paneller açılır, elemanlar kaldırma ankrajından vinçle düşey olarak alınır. Panel zaten düşey olduğundan devirme masası gerekmez.
İyi kurulmuş bir bataryada çevrim 24 saat, buharlı kürle 12 saate kadar inebilir.
Masa kalıp ile karşılaştırma
| Batarya kalıbı | Masa (tilting table) | |
|---|---|---|
| Yerleşim | Düşey, dar alan | Yatay, geniş alan |
| Aynı alanda üretim | 6–12 kat | 1 |
| Yüzey | İki yüz kalıp yüzeyi | Tek yüz; üst yüz mala |
| Kür verimi | Yüksek — panel arası ısıtma | Orta — masa altı ısıtma |
| Kaldırma | Düşey, doğrudan | Devirme gerekir |
| Ankastre yerleştirme | Dar bölmede zor | Kolay, açık yüzey |
| Çıkıntılı / karmaşık panel | Uygun değil | Uygun |
| İlk yatırım | Yüksek | Daha düşük |
Batarya kalıp düz, sabit kalınlıkta, çok sayıda panel için doğru araç. Çıkıntılı, kademeli veya tek tek farklılaşan elemanlarda masa kalıp daha pratiktir.
Tasarımda belirleyici girdiler
Bir batarya kalıbı sipariş edilirken kalıbı tanımlayan bilgiler şunlar:
- Panel en ve boy ölçüsü — bölme yüksekliği ve genişliği buradan çıkar
- Panel kalınlık aralığı — bölme boşluğu ayarlanabilir aralığı
- Bölme sayısı — günlük üretim hedefinden türer
- Beton kıvamı / SKB — SKB kullanılacaksa gergi hesabı hidrostatik basınçla yapılır
- Kür yöntemi — buhar, sıcak su veya elektrikli; kanal tasarımı buna göre
- Vinç kapasitesi — en ağır panel ağırlığı artı ankraj emniyeti
Sahada dikkat edilen noktalar
- Bölme boşluğunun eşitliği. Bir bölme 2 mm geniş kalırsa o panel kalın çıkar; bölme ayarı her çevrim kontrol edilir.
- Kenar profillerinin sızdırmazlığı. Sızan beton, alt bölmelerde birikme ve yüzey izi yapar.
- Üstten döküm hızı. Dar boşlukta hızlı döküm hava hapsine ve yüzeyde gözeneğe yol açar.
- Buhar dengesi. Bölmeler arasında sıcaklık farkı olursa panellerin dayanım kazanma hızı farklılaşır; açma zamanı en soğuk bölmeye göre belirlenir.
- Ankraj konumu. Panel düşey kaldırıldığı için ankraj yükü doğrudan panel ağırlığıdır; konum ve adet hesapla belirlenir.
Hangi fabrikalar için uygun
Batarya kalıbı özellikle şu durumlarda kazandırır:
- Kapalı alan kısıtlı, üretim adedi yüksek fabrikalar
- Sosyal konut tipi, tekrar eden duvar paneli üretimi
- İki yüzü de düzgün istenen bölme duvarı panelleri
- Buhar altyapısı kurulu ve çevrim süresini kısaltmak isteyen hatlar
Alanı bol, üretim adedi düşük ve eleman çeşidi fazla bir fabrikada ise masa kalıp daha mantıklı kalır.
Özetle
Batarya kalıbı, dar alanda yüksek adetli ve iki yüzü düzgün panel üretmenin en verimli yolu. Kazancın şartı, panel ölçülerinin ve kür yönteminin baştan netleşmesi; bölme sayısı ve gergi hesabı bu bilgilerle çıkarılıyor.
BU YAZIDA GEÇEN ÜRÜN GRUPLARI
Projenize uygun kalıp kurgusunu birlikte çıkaralım.
TEKLİF İSTE